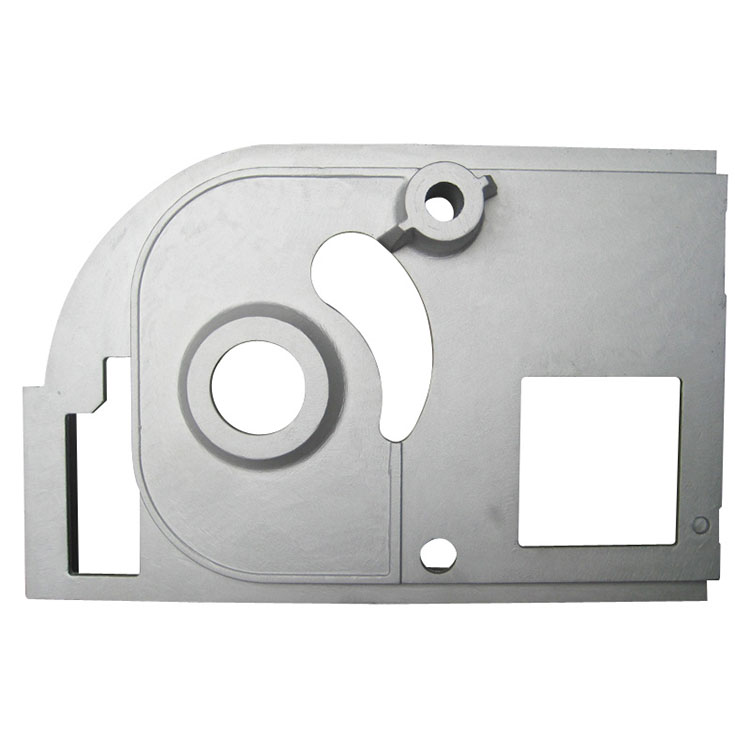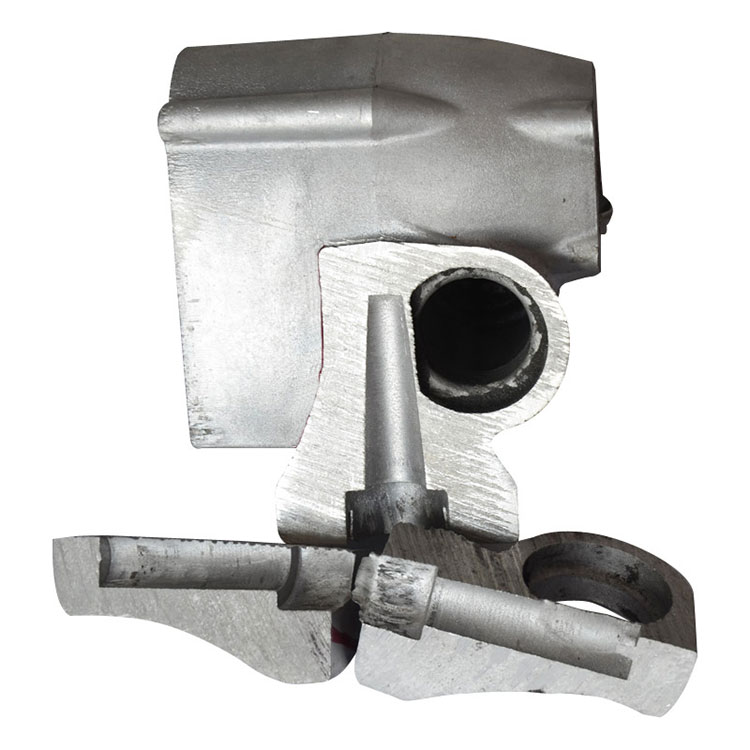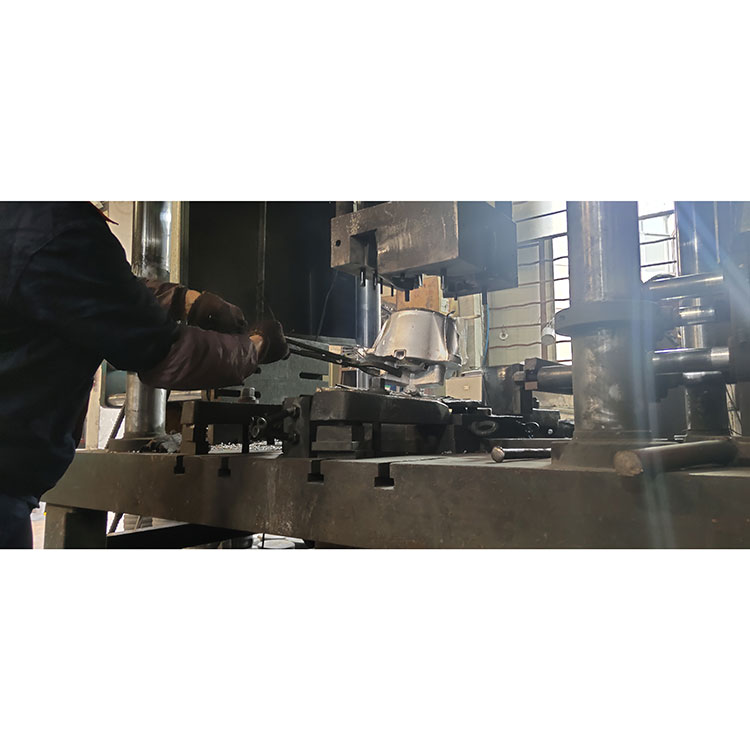
अनुभवी ॲल्युमिनियम कास्टिंग निर्माता म्हणून,Xuxingप्रदान करतेलो प्रेशर डाय कास्टिंगऔद्योगिक अनुप्रयोगांसाठी उपाय ज्यांना नियंत्रित धातू भरणे, सातत्यपूर्ण गुणवत्ता आणि विश्वसनीय यांत्रिक कार्यप्रदर्शन आवश्यक आहे. ही प्रक्रिया समजून घेणे अभियंते आणि खरेदी संघांना मागणी असलेल्या घटकांसाठी योग्य उत्पादन पद्धत निवडण्यास मदत करते.
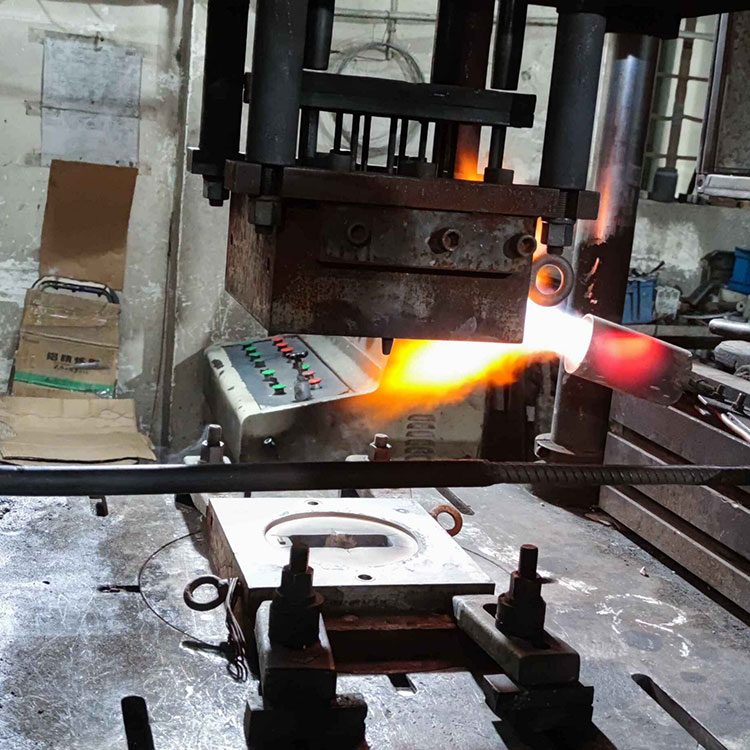
लो प्रेशर डाय कास्टिंग ही एक धातू तयार करण्याची प्रक्रिया आहे जी सीलबंद भट्टीतून वितळलेल्या ॲल्युमिनियम मिश्र धातुला कायमस्वरूपी साच्यात ढकलण्यासाठी नियंत्रित गॅस दाब वापरते. गुरुत्वाकर्षण कास्टिंगच्या विपरीत, ही पद्धत स्थिरीकरणादरम्यान नियंत्रित तळ-अप फिलिंग आणि सतत दाब फीडिंग सक्षम करते. ही वैशिष्ट्ये अशांतता कमी करण्यास, विशिष्ट कास्टिंग दोष कमी करण्यास, सामग्रीचा वापर सुधारण्यास आणि सातत्यपूर्ण यांत्रिक गुणधर्मांसह घटकांच्या उत्पादनास समर्थन करण्यास मदत करतात. सामान्य ऍप्लिकेशन्समध्ये ऑटोमोटिव्ह चाके, सिलेंडर हेड, इंजिनचे घटक, इंपेलर आणि औद्योगिक भाग समाविष्ट असतात. हे मार्गदर्शक स्पष्ट करते की प्रक्रिया कशी कार्य करते, त्याचे फायदे आणि मर्यादा, सामग्रीची निवड, गुणवत्ता नियंत्रण आणि कास्टिंग पुरवठादार निवडताना खरेदीदारांनी कोणते घटक विचारात घेतले पाहिजेत.
1. लो प्रेशर डाय कास्टिंग म्हणजे काय?
2. उत्पादन प्रक्रिया कशी कार्य करते?
4. कोणते उद्योग कमी दाबाचे डाय कास्टिंग वापरतात?
6. इतर कास्टिंग पद्धतींशी त्याची तुलना कशी होते?
7. कास्टिंग गुणवत्ता काय ठरवते?
8. तुम्ही कास्टिंग पुरवठादार कसे निवडावे?
9. वारंवार विचारले जाणारे प्रश्न
लो प्रेशर डाय कास्टिंग, ज्याला सामान्यतः LPDC असे संक्षेपित केले जाते, हे कायमस्वरूपी मोल्ड कास्टिंग तंत्र आहे ज्यामध्ये तुलनेने कमी वायूचा दाब वितळलेल्या धातूला राइजर ट्यूबद्वारे वरच्या दिशेने आणि मोल्ड पोकळीमध्ये आणतो. धातू नियंत्रित रीतीने पोकळी भरते आणि घनीकरण होत असताना दबावाखाली राहते.
या प्रक्रियेमध्ये ॲल्युमिनिअम मिश्रधातूंचा मोठ्या प्रमाणावर वापर केला जातो कारण ते कमी वजन, गंज प्रतिरोधकता, थर्मल चालकता आणि यांत्रिक शक्ती यांचे उपयुक्त संयोजन देतात. प्रक्रिया विशेषतः अशा घटकांसाठी योग्य आहे ज्यांना संरचनात्मक अखंडता आणि पुनरावृत्ती करण्यायोग्य उत्पादन गुणवत्ता आवश्यक आहे.
पारंपारिक गुरुत्वाकर्षण कास्टिंगच्या विपरीत, जे वितळलेल्या धातूला साच्यात हलविण्यासाठी प्रामुख्याने गुरुत्वाकर्षणावर अवलंबून असते, LPDC भरण्याच्या प्रक्रियेवर सक्रिय नियंत्रण प्रदान करते. उच्च दाब डाई कास्टिंगच्या तुलनेत, ते सामान्यत: कमी फिलिंग गती आणि कमी इंजेक्शन दाब वापरते.
Xuxing च्या कमी दाबाच्या डाई कास्टिंग माहितीनुसार, ध्वनी ॲल्युमिनियम कास्टिंग मिळविण्यासाठी धातूचे तापमान, साचाचे तापमान, भरण्याची गती आणि दाब होल्डिंग वेळ नियंत्रित करणे आवश्यक आहे.
कमी दाबाच्या डाई कास्टिंग प्रक्रियेमध्ये अनेक समन्वित टप्प्यांचा समावेश होतो. प्रत्येक टप्पा अंतिम घटकाची घनता, मितीय अचूकता, पृष्ठभागाची स्थिती आणि यांत्रिक गुणधर्मांवर प्रभाव टाकतो.
ॲल्युमिनियम मिश्र धातु वितळवून योग्य तापमानात आणले जाते. ऑक्साईडचा समावेश, हायड्रोजन-संबंधित सच्छिद्रता आणि अकाली घनता यांचा धोका कमी करण्यासाठी ऑपरेटरने वितळलेली स्वच्छता आणि तापमान व्यवस्थापित करणे आवश्यक आहे.
वितळलेला धातू डायच्या खाली सीलबंद भट्टीत ठेवला जातो. नियंत्रित वायूचा दाब, सामान्यत: संकुचित हवा किंवा योग्य अक्रिय वायू प्रणालीद्वारे पुरवला जातो, धातूला मोल्ड पोकळीमध्ये राइसर ट्यूबद्वारे वरच्या दिशेने ढकलतो.
बॉटम-अप फिलिंग अनियंत्रित ओतण्याशी संबंधित अशांतता कमी करण्यास मदत करते. वास्तविक दाब प्रोफाइल मिश्रधातू, मोल्ड भूमिती, उचलण्याची उंची आणि घटक आवश्यकतांवर अवलंबून असते.
साच्यातील पोकळी भरल्यानंतर, द्रव धातू अजूनही घनरूप होत असलेल्या प्रदेशांमध्ये पोसण्यास मदत करण्यासाठी दबाव राखला जातो. योग्य दाब वेळ दिशात्मक घनीकरणास समर्थन देते आणि संकोचन-संबंधित दोष कमी करू शकते.
एकदा कास्टिंग पुरेसे घट्ट झाल्यानंतर, दाब सोडला जातो आणि साचा उघडला जातो. घटक काढून टाकला जातो, आणि कोणतेही आवश्यक ट्रिमिंग, उष्णता उपचार, मशीनिंग किंवा पृष्ठभाग पूर्ण केले जाते.
भागाचे कार्य आणि रेखाचित्र आवश्यकतांनुसार तपासणी पद्धती निवडल्या जातात. जेव्हा योग्य असेल तेव्हा आयामी मापन, दृश्य तपासणी, यांत्रिक चाचणी आणि रेडियोग्राफिक तपासणी वापरली जाऊ शकते.
मेटल फ्लो कंट्रोल, कास्टिंग अखंडता आणि उत्पादन कार्यक्षमतेच्या संतुलनासाठी LPDC ची किंमत आहे. त्याच्या मुख्य फायद्यांमध्ये खालील गोष्टींचा समावेश आहे.
हे फायदे स्वयंचलित नाहीत. आवश्यक परिणाम साध्य करण्यासाठी मिश्रधातूची स्वच्छता, मोल्ड डिझाइन, तापमान व्यवस्थापन, थंड स्थिती आणि प्रक्रियेचे निरीक्षण या सर्वांवर नियंत्रण असणे आवश्यक आहे.
लो प्रेशर डाय कास्टिंगचा वापर ॲल्युमिनियम घटकांसाठी मोठ्या प्रमाणावर केला जातो जेथे ताकद, मितीय सुसंगतता आणि विश्वासार्ह अंतर्गत गुणवत्ता महत्त्वाची असते.
ठराविक ऍप्लिकेशन्समध्ये ॲल्युमिनियम चाके, सिलेंडर हेड, इंजिन घटक, निलंबन भाग आणि निवडक संरचनात्मक घटक समाविष्ट असतात. या भागांना कमी वजन, थकवा प्रतिकार आणि पुनरावृत्ती लोडिंग अंतर्गत विश्वासार्ह कार्यप्रदर्शन यांचे संयोजन आवश्यक असू शकते.
औद्योगिक उपकरणे निर्माते कास्ट ॲल्युमिनियम हाऊसिंग, इंपेलर आणि इतर घटक वापरतात जे नियंत्रित फिलिंग आणि जवळ-निव्वळ-आकार उत्पादनामुळे फायदा होतो. डिझाईनवर अवलंबून, कास्टिंग संपूर्णपणे सॉलिड स्टॉकमधून भाग तयार करण्याच्या तुलनेत आवश्यक मशीनिंग कमी करू शकते.
पंप घटक, इंपेलर आणि संबंधित भागांना त्यांची भूमिती आणि मिश्रधातूची आवश्यकता योग्य असल्यास प्रक्रियेचा फायदा होऊ शकतो. द्रव किंवा ऑपरेटिंग प्रेशरच्या संपर्कात असलेल्या घटकांसाठी अतिरिक्त मशीनिंग आणि दाब किंवा गळती चाचणी आवश्यक असू शकते.
अंतर्गत पॅसेजसह जटिल कास्टिंग योग्य वाळूचे कोर किंवा इतर कोर सिस्टम वापरून तयार केले जाऊ शकतात. ही वैशिष्ट्ये अभियंत्यांना भूमिती तयार करण्यास परवानगी देतात जी केवळ मशीनिंगद्वारे तयार करणे कठीण किंवा महाग असेल.
एलपीडीसीसाठी वापरल्या जाणाऱ्या सर्वात सामान्य सामग्रीपैकी ॲल्युमिनियम मिश्र धातु आहेत. योग्य ग्रेड घटकाच्या सामर्थ्याची आवश्यकता, लवचिकता, गंज प्रतिरोधकता, उष्णता उपचार गरजा आणि ऑपरेटिंग वातावरण यावर अवलंबून असते.
| साहित्य किंवा मिश्र धातु | वैशिष्ट्यपूर्ण वैशिष्ट्ये | संभाव्य अनुप्रयोग |
|---|---|---|
| A356 ॲल्युमिनियम मिश्र धातु | चांगली castability, गंज प्रतिकार आणि उष्णता उपचार क्षमता | ऑटोमोटिव्ह चाके, स्ट्रक्चरल घटक आणि निवडक मशिनरी भाग |
| अल-सी-एमजी ॲल्युमिनियम मिश्र धातु | सामर्थ्य, स्थायित्व आणि उष्णता उपचार प्रतिसाद यांचे उपयुक्त संयोजन | यांत्रिक कार्यक्षमतेची आवश्यकता असलेले अभियांत्रिकी घटक |
| इतर योग्य ॲल्युमिनियम मिश्र धातु | रचना आणि प्रक्रिया परिस्थितीनुसार गुणधर्म बदलतात | विशिष्ट सेवा आवश्यकतांसाठी डिझाइन केलेले सानुकूल कास्टिंग |
सामर्थ्य आणि लवचिकता समतोल आवश्यक असलेल्या अनुप्रयोगांसाठी A356 चा वारंवार विचार केला जातो. तथापि, केवळ मिश्र धातुचे पदनाम अंतिम गुणधर्मांची हमी देत नाही. रासायनिक रचना, कास्टिंग परिस्थिती, उष्णता उपचार आणि तपासणी परिणाम सर्व कार्यक्षमतेवर प्रभाव पाडतात.
उत्पादनापूर्वी, खरेदीदारांनी अचूक मिश्र धातुचे तपशील, लागू सामग्री मानके, आवश्यक यांत्रिक गुणधर्म आणि निर्मात्यासोबत कोणत्याही पोस्ट-कास्टिंग उपचारांची पुष्टी केली पाहिजे.
भिन्न कास्टिंग तंत्रज्ञान भिन्न उत्पादन उद्दिष्टे पूर्ण करतात. सर्वोत्तम निवड घटक भूमिती, वार्षिक मागणी, साहित्य आवश्यकता, टूलिंग गुंतवणूक आणि स्वीकार्य दोष स्तरांवर अवलंबून असते.
| तुलना घटक | लो प्रेशर डाय कास्टिंग | उच्च दाब डाई कास्टिंग | गुरुत्वाकर्षण डाई कास्टिंग |
|---|---|---|---|
| धातू भरणे | खालून नियंत्रित दाब | उच्च दाबाखाली हाय-स्पीड इंजेक्शन | प्रामुख्याने गुरुत्वाकर्षणाद्वारे चालविले जाते |
| वैशिष्ट्यपूर्ण ताकद | नियंत्रित भरणे आणि ध्वनी संरचनात्मक कास्टिंगची क्षमता | उच्च उत्पादन गती आणि जटिल पातळ-भिंती आकार | तुलनेने सोपी प्रक्रिया आणि टूलिंग व्यवस्था |
| उत्पादन गती | साधारणपणे मध्यम ते मंद | साधारणपणे जलद | सामान्यतः मध्यम |
| साहित्य वापर | मोल्ड डिझाइनवर अवलंबून, बर्याचदा अनुकूल | धावपटू डिझाइन आणि रीसायकलिंग पद्धतींवर अवलंबून असते | गेटिंग आणि फीडिंग डिझाइनवर अवलंबून असते |
| उष्णता उपचार | योग्य मिश्रधातू आणि ध्वनी कास्टिंगसाठी शक्य | काही अनुप्रयोगांसाठी सच्छिद्रता आणि प्रक्रिया परिस्थितींद्वारे मर्यादित | योग्य मिश्रधातू आणि कास्टिंग गुणवत्तेसाठी शक्य |
| ठराविक अनुप्रयोग | चाके आणि स्ट्रक्चरल ॲल्युमिनियम भाग | गृहनिर्माण, कंस आणि उच्च-खंड घटक | सामान्य ॲल्युमिनियम घटक आणि औद्योगिक भाग |
LPDC प्रत्येक पर्यायापेक्षा आपोआप श्रेष्ठ नाही. जेव्हा जलद उत्पादन आणि पातळ भिंती प्राधान्य असतात तेव्हा उच्च दाब डाई कास्टिंग श्रेयस्कर असू शकते. ग्रॅव्हिटी डाय कास्टिंग योग्य घटकांसाठी एक सोपा मार्ग देऊ शकते. अभियंत्यांनी एका पॅरामीटरवर आधारित प्रक्रिया निवडण्याऐवजी संपूर्ण उत्पादन आवश्यकतांची तुलना केली पाहिजे.
पुढील मूल्यमापनासाठी, Xuxing चे ॲल्युमिनियम कास्टिंग उत्पादन संसाधने पहा आणि इच्छित अनुप्रयोगासाठी कायमस्वरूपी मोल्ड कास्टिंग सोल्यूशन्सच्या योग्यतेचे पुनरावलोकन करा.
विश्वसनीय लो प्रेशर डाय कास्टिंग सामग्री गुणधर्म, टूलींग डिझाइन, थर्मल व्यवस्थापन आणि उत्पादन नियंत्रण यांच्या परस्परसंवादावर अवलंबून असते. अनेक घटक विशेष लक्ष देण्यास पात्र आहेत.
गंभीर घटकांसाठी, गुणवत्तेच्या योजनेमध्ये आयामी अहवाल, कडकपणा किंवा तन्य चाचणी, मेटॅलोग्राफिक तपासणी आणि एक्स-रे तपासणी यांचा समावेश असू शकतो. प्रत्येक भागाला प्रत्येक चाचणी आवश्यक नसते; तपासणी योजना रेखाचित्र, सेवा परिस्थिती आणि ग्राहक वैशिष्ट्ये प्रतिबिंबित केली पाहिजे.
पुरवठादार निवडण्यामध्ये सुरुवातीच्या कोटेशनची तुलना करण्यापेक्षा बरेच काही समाविष्ट आहे. खरेदीदारांनी हे सत्यापित केले पाहिजे की निर्माता आवश्यक तांत्रिक आणि व्यावसायिक वैशिष्ट्यांची पूर्तता करणारे घटक सातत्याने तयार करू शकतो.
Xuxing, ज्याला Ningbo Yinzhou Xuxing Machinery Co., Ltd. या नावाने देखील ओळखले जाते, ॲल्युमिनियम मिश्र धातु कमी दाब डाय कास्टिंग, ग्रॅव्हिटी डाय कास्टिंग, उच्च दाब डाई कास्टिंग आणि झिंक मिश्र धातु कास्टिंगमध्ये त्याच्या उत्पादन क्षमतांचे वर्णन करते. कंपनीने 17 वर्षांपेक्षा जास्त उत्पादनाचा अनुभव आणि दररोज 500 पार्ट्सपेक्षा जास्त उत्पादन क्षमता नोंदवली आहे. खरेदीदारांनी वर्तमान क्षमता, तांत्रिक व्याप्ती आणि प्रकल्प-विशिष्ट आवश्यकतांची थेट कंपनीशी पुष्टी केली पाहिजे.
अचूक कोटेशन तयार करण्यासाठी, पुरवठादाराला 2D रेखाचित्रे किंवा 3D मॉडेल्स, मिश्रधातूची आवश्यकता, वार्षिक मागणी, सहिष्णुता वैशिष्ट्ये, पृष्ठभाग पूर्ण करण्याच्या अपेक्षा आणि कोणत्याही चाचणी किंवा प्रमाणन आवश्यकता प्रदान करा.
नियंत्रित वायूच्या दाबाखाली वितळलेल्या मिश्रधातूसह कायमस्वरूपी साचा भरून धातूचे घटक तयार करणे हा मुख्य उद्देश आहे. ही पद्धत फिलिंग स्थिरता सुधारू शकते, विशिष्ट कास्टिंग दोष कमी करू शकते आणि सातत्यपूर्ण यांत्रिक गुणधर्मांसह ॲल्युमिनियम भागांच्या उत्पादनास समर्थन देऊ शकते.
होय. ॲल्युमिनियम चाके तयार करण्यासाठी लो प्रेशर डाय कास्टिंगचा मोठ्या प्रमाणावर वापर केला जातो कारण नियंत्रित फिलिंग आणि प्रेशर फीडिंग चांगल्या स्ट्रक्चरल अखंडतेला आणि थकवा कमी करण्याच्या कामगिरीला समर्थन देऊ शकते. अंतिम सुयोग्यता मिश्रधातू, चाकाची रचना, उष्णता उपचार आणि प्रमाणीकरण चाचणी यावर अवलंबून असते.
लो प्रेशर डाय कास्टिंगमध्ये वितळलेल्या धातूला साच्यात हलवण्यासाठी तुलनेने कमी वायूचा दाब वापरला जातो, सामान्यत: खालून. उच्च दाब डाय कास्टिंग खूप जास्त दाबाने धातूला वेगाने इंजेक्ट करते. LPDC ची निवड अनेकदा स्ट्रक्चरल इंटिग्रिटी आणि उष्णता-उपचार करण्यायोग्य मिश्र धातुंसाठी केली जाते, तर HPDC वारंवार उच्च उत्पादन दर आणि जटिल पातळ-भिंतीच्या भागांसाठी निवडले जाते.
होय, कास्टिंग गुणवत्ता आणि मिश्र धातुची रचना योग्य असल्यास, निवडलेल्या ॲल्युमिनियम मिश्र धातुंना T6 उपचारांसह, उष्णता उपचार केले जाऊ शकतात. निर्मात्याने प्रकल्पाच्या वैशिष्ट्यांनुसार प्रक्रिया, उपचार पॅरामीटर्स आणि अंतिम यांत्रिक गुणधर्मांची पडताळणी केली पाहिजे.
मुख्य खर्च घटकांमध्ये घटक आकार आणि जटिलता, मिश्र धातुची निवड, टूलींग डिझाइन, वार्षिक ऑर्डर प्रमाण, उत्पादन चक्र वेळ, मशीनिंग, उष्णता उपचार, तपासणी आणि परिष्करण आवश्यकता यांचा समावेश होतो. संपूर्ण तांत्रिक वैशिष्ट्ये प्रदान केल्याने पुरवठादारांना अधिक विश्वासार्ह कोटेशन तयार करण्यात मदत होते.
घटक रेखाचित्र किंवा 3D मॉडेल, सामग्री ग्रेड, अंदाजे वार्षिक खंड, गंभीर परिमाणे, पृष्ठभाग आवश्यकता, उष्णता उपचार आवश्यकता आणि तपासणी निकष प्रदान करा. जर तो भाग सुरक्षितता-गंभीर असेल किंवा दबाव किंवा थकवा लोडिंगचा सामना करत असेल तर, संबंधित कामगिरी आवश्यकता स्पष्टपणे सांगा.
लो प्रेशर डाय कास्टिंग उत्पादकांना नियंत्रित मेटल फिलिंग, चांगल्या सामग्रीचा वापर आणि विश्वासार्ह यांत्रिक कार्यक्षमतेच्या संभाव्यतेसह ॲल्युमिनियम घटक तयार करण्याचा एक व्यावहारिक मार्ग देते. त्याची प्रभावीता योग्य मिश्रधातू निवडणे, साचा आणि दाब प्रोफाइल अनुकूल करणे, घनता नियंत्रित करणे आणि योग्य तपासणी पद्धती लागू करणे यावर अवलंबून असते. ऑटोमोटिव्ह, औद्योगिक यंत्रसामग्री आणि इतर मागणी असलेल्या अनुप्रयोगांसाठी, सातत्यपूर्ण गुणवत्ता आणि स्पर्धात्मक उत्पादन खर्च साध्य करण्यासाठी संपूर्ण उत्पादन प्रक्रियेचे मूल्यांकन करणे आवश्यक आहे.
तुम्ही सानुकूलित ॲल्युमिनियम कास्टिंग सोर्स करत असल्यास किंवा नवीन प्रकल्पासाठी कास्टिंग प्रक्रियेची तुलना करत असल्यास, Xuxing तुम्हाला योग्य उत्पादन पर्याय एक्सप्लोर करण्यात मदत करू शकते. पुढील चरणांवर चर्चा करण्यासाठी तुमची रेखाचित्रे, साहित्य आवश्यकता, लक्ष्य प्रमाण आणि गुणवत्ता तपशील सामायिक करा.आमच्याशी संपर्क साधाआजच कोटेशनची विनंती करण्यासाठी आणि तुमच्या अर्जानुसार तयार केलेल्या लो प्रेशर डाय कास्टिंग सोल्यूशन्सबद्दल अधिक जाणून घ्या.